

めっき用電源ソリューション
めっき用電源の役割
めっき(メッキ)は、金属や樹脂などの素材表面に薄い金属皮膜を形成する表面処理技術です。古くから工業製品の製造に欠かせない工程として活用されており、現代においても自動車・半導体・建材・医療機器など、幅広い産業分野を支える基盤技術となっています。
その目的は防食・防さびといった耐久性の向上にとどまらず、装飾性の付与や、電気伝導性・耐摩耗性・放熱性などの機能向上にまで及びます。
別ウインドウで開く
| 分類 | 具体例 |
|---|---|
| 耐久性向上 | 防食・防さび |
| 機能付与 | 電気伝導性・耐摩耗性・放熱性 |
| 装飾性 | 外観の美しさ |
電解めっき工程と電源の重要性
めっき処理の品質を安定させるうえで、特に電解めっき工程において電源装置の性能は非常に重要な役割を担います。電解めっきでは、電流を流すことによって金属イオンを被めっき物の表面に析出させますが、電流値のわずかな変動がめっき膜の厚みや均一性、密着性に直接影響します。そのため、安定した電流を継続的に供給できる高精度な電源が求められます。
また、製造現場では生産効率の向上や品質管理の厳格化が年々求められており、電源装置にも単なる電力供給にとどまらない付加価値が期待されています。工程の自動化を支えるシーケンス制御や設備の安全性を守る保護機能など、めっき工程全体を最適化するためのソリューションが必要とされています。
菊水電子工業の直流安定化電源は、こうした製造現場のニーズに応えるべく、高い電流安定性と豊富な機能を備えています。
めっきをはじめとする表面処理工程の品質向上・効率化・自動化を、電源ソリューションの面からトータルでサポートします。
均一な膜厚を実現するパルスめっき
パルスめっき(パルスメッキ)とは、直流電流を連続して流す一般的な電解めっきとは異なり、電流を周期的にON/OFFしたり、波形を変化させたりしながら流すめっき手法です。電流を流す時間(オン時間)と流さない時間(オフ時間)のデューティ比を精密に制御することで、電極表面付近の金属イオンの拡散状態を調整し、複雑な形状の部品でも膜厚の均一化を図ることができます。
また、めっきの役目は単なる表面処理だけではありません。
例えば、AIサーバー用電源に使われる基板やコネクタ、バスバーでは、通電効率や接触抵抗、発熱、寿命、信頼性に影響する重要な技術となっています。
パルスめっき最大の特長は、直流めっきと比較してより緻密で均一な金属皮膜が得られる点です。オフ時間中にめっき液が撹拌・拡散されることで金属イオンが補充され、結晶粒子が微細化されます。これにより、皮膜の硬度・耐食性・密着性の向上が期待できます。また、複雑な形状を持つ部品や、微細な凹凸を持つ表面へのめっきにおいても、均一な膜厚分布を実現しやすいという利点があります。
パルスリバースめっき(PRめっき)とは
パルスリバースめっき(パルスリバースメッキ/PRめっき)とは、パルスめっきをさらに発展させた手法です。パルスリバースめっきでは、正方向の電流(めっき析出)と負方向の電流(めっき溶解)を周期的に切り替えながら通電します。正電流フェーズでは表面全体に金属皮膜が析出しますが、バリや突起部・エッジ部分は形状的に電流が集中しやすく、平坦部よりも厚くめっきが付きやすい傾向があります。
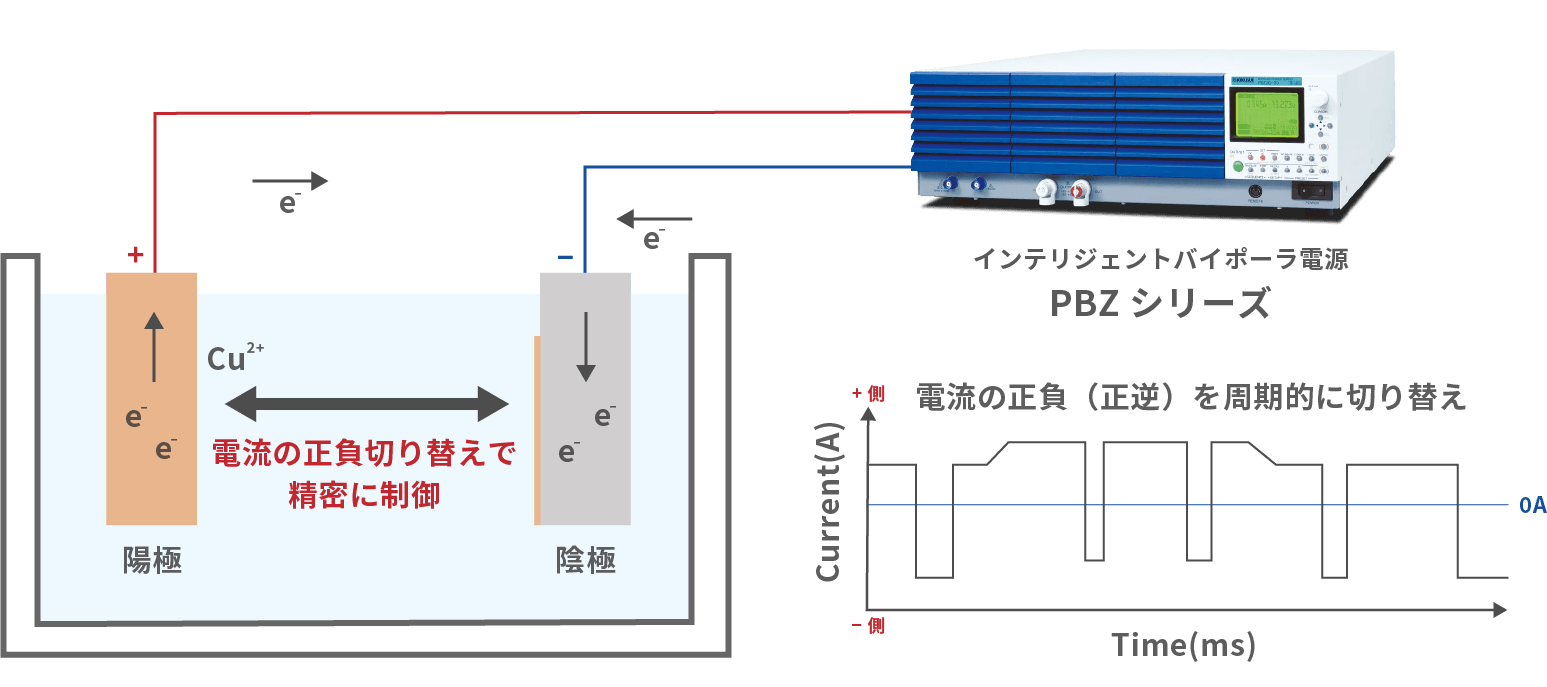
続く負電流フェーズでは逆に金属が溶解する方向に電流が流れ、電流が集中しやすいバリや突起部が優先的に溶解・除去されます。この選択的な溶解作用により、バリ取りや表面平滑化の効果が得られることが大きな特長です。この原理は電解研磨と同様の考え方に基づいており、めっきによる皮膜形成と研磨による表面平滑化を同時に実現するイメージです。
効果を決める4つのパラメータ
これらパルスめっき・パルスリバースめっきの効果は、「電流のオン時間」「オフ時間」「電流密度」「波形の組み合わせ」によって大きく変化します。これらのパラメータは被めっき物の材質・形状・要求品質に応じて最適化する必要があり、電源装置の制御性能が品質を左右する重要な要素となります。
パルスめっき用電源を選ぶ時のポイント
① 定電流動作(CC動作)の安定性・リップルノイズ・オーバーシュート/アンダーシュート
パルスめっきでは、ON時間中に設定した電流値を瞬時かつ正確に出力することが求められます。電流の立ち上がり・立ち下がり時に設定値を一時的に超えるオーバーシュートや、設定値を下回るアンダーシュートが大きい電源では、瞬間的な過電流や意図しない逆電流が発生し、めっき皮膜の焼け・密着不良・溶解などの品質不良につながる可能性があります。また、出力にリップルノイズ(電流・電圧の微小な周期的変動)が大きい電源も同様に皮膜品質に悪影響を与えます。
パルスめっき用途では、オーバーシュート・アンダーシュートが小さく、リップルノイズが少ない、応答性の高い電源を選定することが重要です。
② 高速シーケンス動作への対応
パルスめっきではオン時間・オフ時間がミリ秒~マイクロ秒オーダーとなる場合もあり、電源装置がその切り替え速度に追従できる必要があります。また、めっき工程のレシピに応じて電流値・通電時間・休止時間などを複数ステップで制御するシーケンス機能が不可欠です。CSVファイルなどで工程パターンを事前に設定・転送でき、外部トリガーや自動制御にも対応した電源であれば、複雑なパルスパターンにも柔軟に対応できます。
スクリプト機能でシーケンスがさらに便利に!
方形波や16種類の任意波形を1ステップで簡単に設定できます。これで複雑なパルスパターンも短時間で作成可能です。
シーケンスは最大1024ステップで構成され、このステップを組み合わせた単位が「プログラム」となります。1台の電源で最大16プログラムまで登録できます。
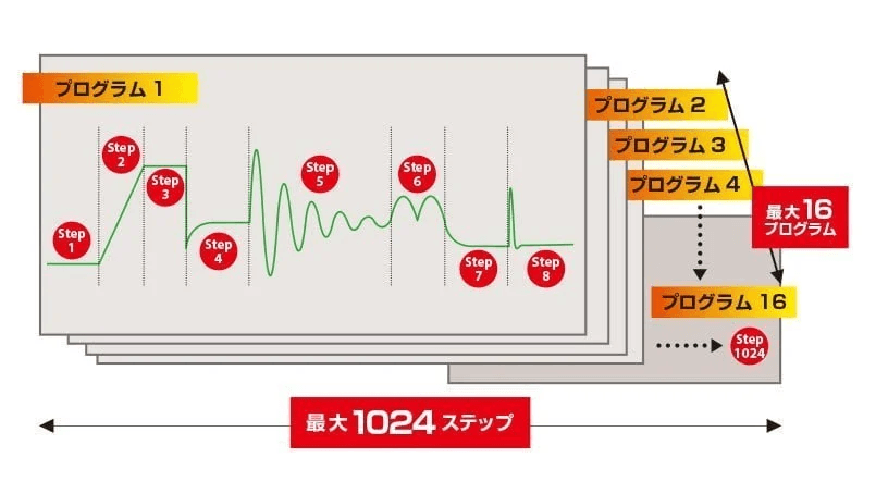
最大1024ステップ・16プログラムまで登録可能
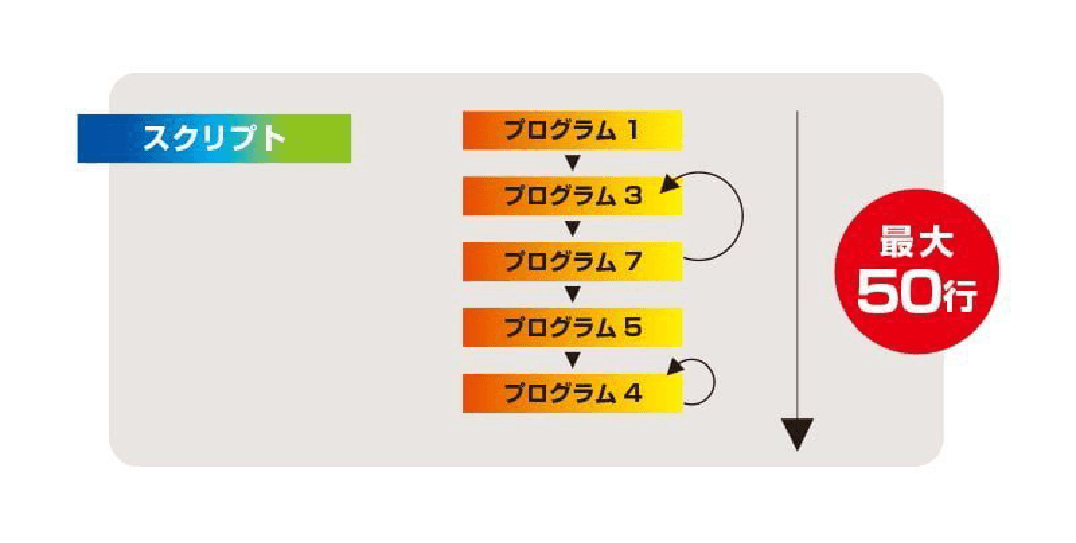
スクリプト機能でプログラムを自在に組み合わせ(最大50行)
③ 出力波形の自由度
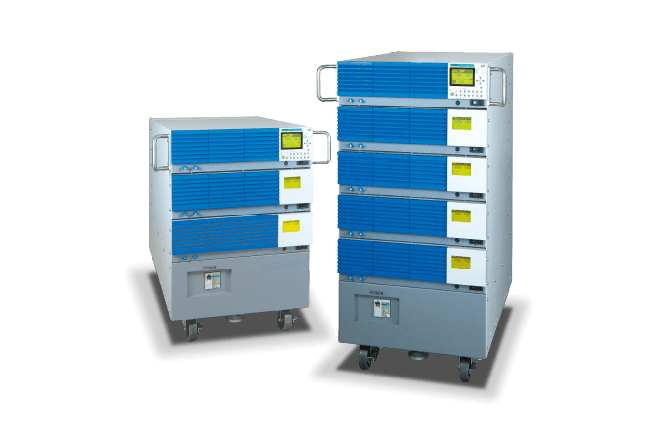
パルスめっき・パルスリバースめっきの品質は、電流波形の設計によって大きく左右されます。用途によっては、単純なON/OFFパルスだけでなく、正負の電流を交互に切り替える逆パルスや非対称パルスなど、複雑な波形制御が求められる場合があります。特に逆パルスを使用するパルスリバースめっきでは、正・負両方向の電流を出力できるバイポーラ電源が必須です。対応できる波形パターンの自由度が高い電源を選ぶことで、幅広いパルスめっき工程に対応できます。

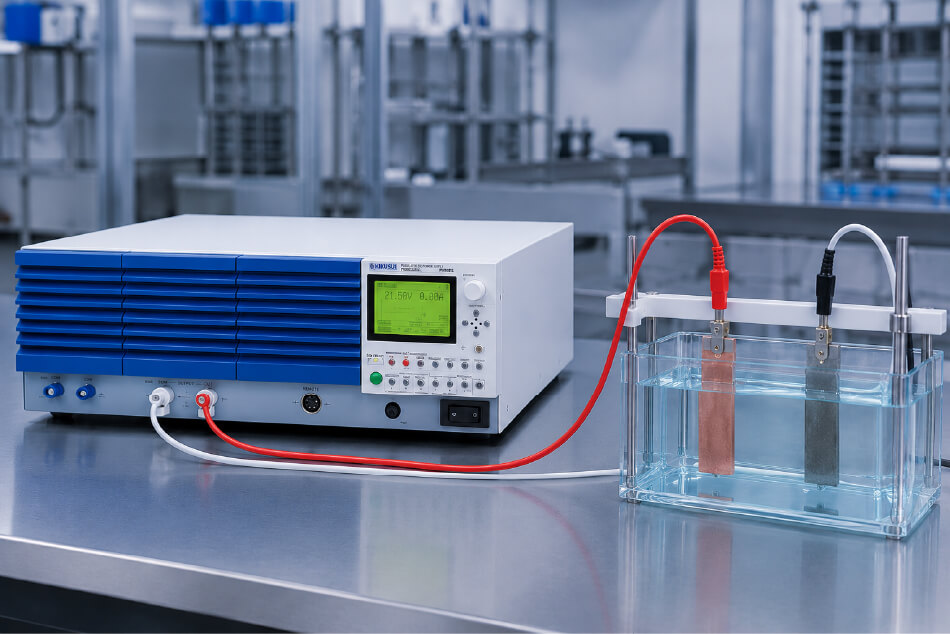
定電流制御による電解めっき
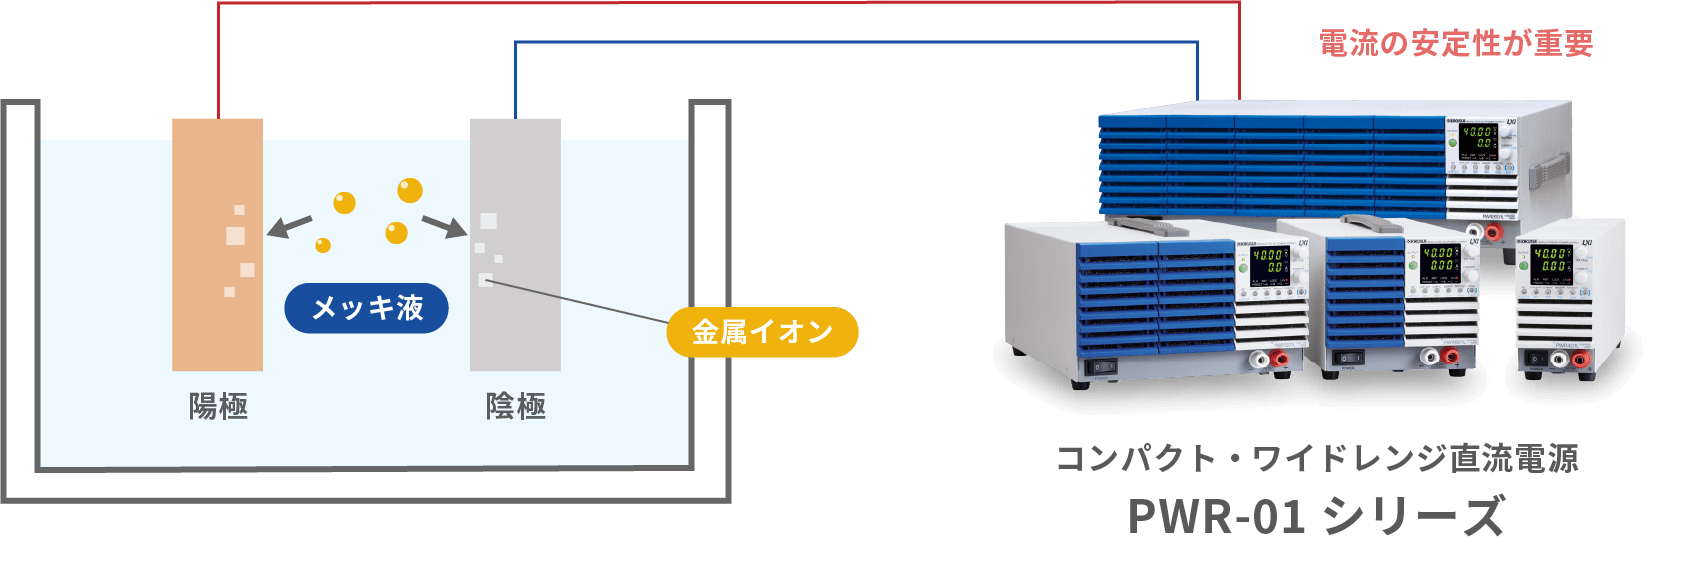
電解めっき(電解メッキ)は、電気エネルギーを利用して被めっき物の表面に金属皮膜を形成する表面処理技術です。めっき液(電解液)の中に陽極(めっき金属)と陰極(被めっき物)を浸し、電流を流すことで、陽極側の金属がイオン化し、陰極側の表面に金属として析出します。
めっきの膜厚を制御するうえで重要なのが電気量(電流×時間)です。流れた電気が全て金属イオンの還元反応に使われる理想的な条件下では、流れた電気量と析出するめっきの量は比例関係にあります。
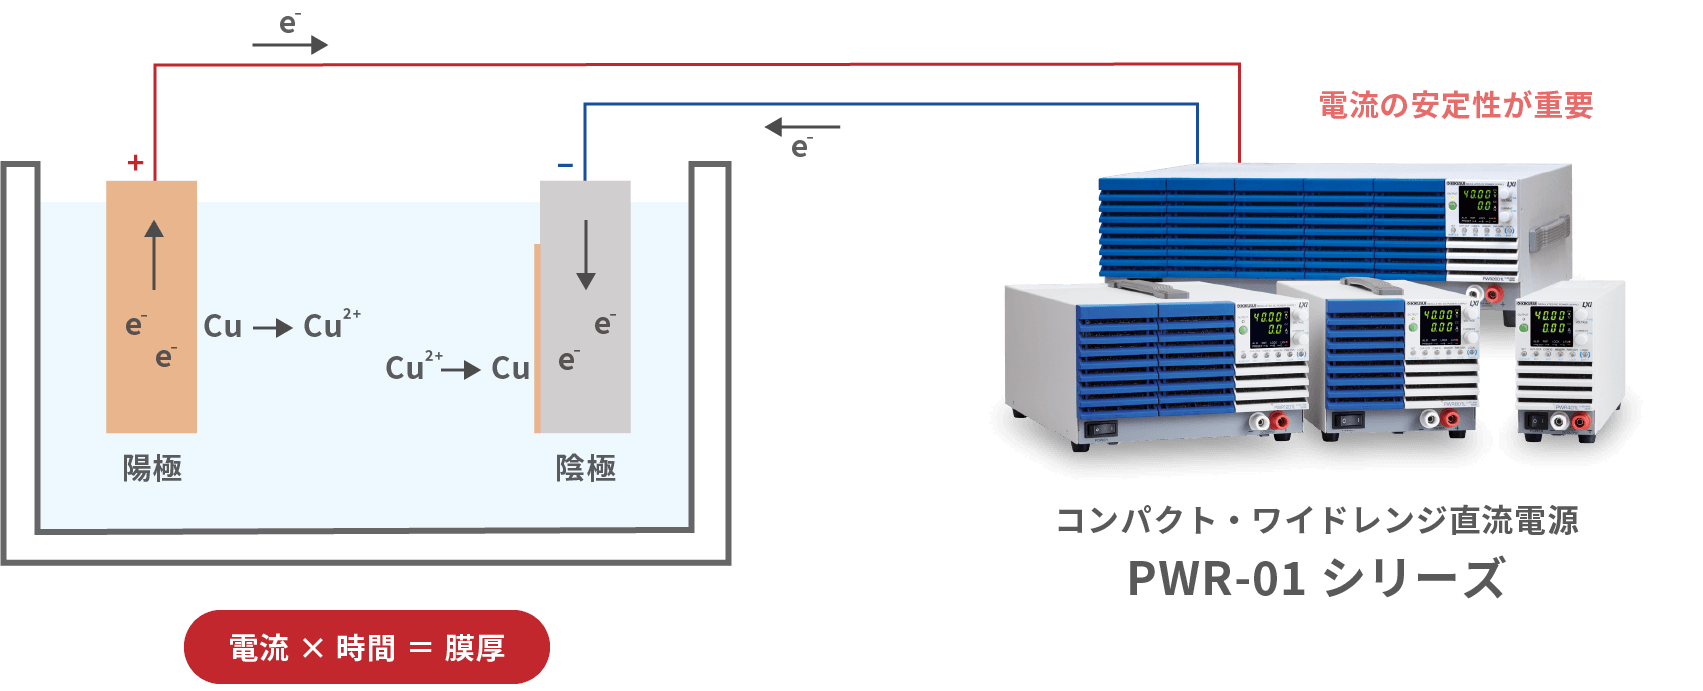
実際には、めっき液の種類によって電流効率(電気量がめっき析出にどれだけ使われるか)は異なりますが、基本的な制御の考え方は変わりません。
めっきの膜厚は、単位面積あたりにかける電流値(電流密度:A/dm²)と、電流を流す時間によって決まります。例えば、めっきをする面積が2倍になれば同じ電気量でも膜厚は半分になり、逆に電気量を2倍にすれば膜厚も2倍になります。このように、めっき面積・電流値・処理時間の3つが電解めっきにおける最重要管理因子です。
定電流電源を選ぶ時のポイント
① 定電流動作(CC動作)の安定性
負荷(めっき槽)のインピーダンスが変化しても、設定した電流値を正確に維持できる電源が必要です。電流値のわずかな変動がめっき膜厚の均一性に影響するため、出力電流の精度・リップルノイズの小ささは重要な選定基準となります。
② 出力範囲の適合性
電解めっきでは、めっき対象物の面積や電流密度の設計値に応じた電流・電圧範囲の電源が必要です。将来的な製品変更や工程の拡張も考慮した余裕のある出力範囲を選定することが推奨されます。
③ 外部制御インターフェース
生産ラインのシーケンサや上位システムとの連携を考慮し、LAN・USBやアナログ信号(0~10V)などのインターフェースに対応した電源を選定することで、工程全体の自動化・省人化が実現できます。

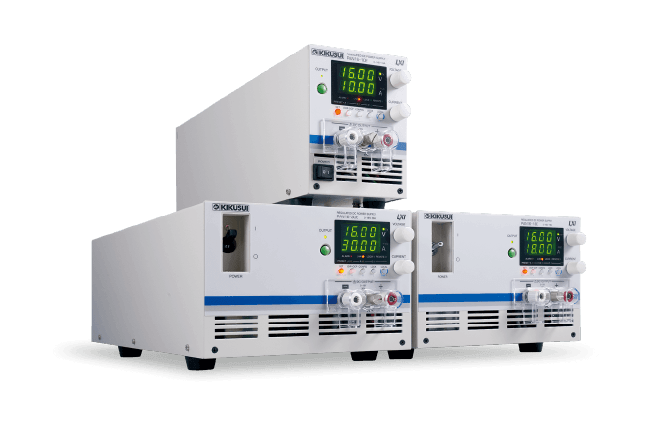

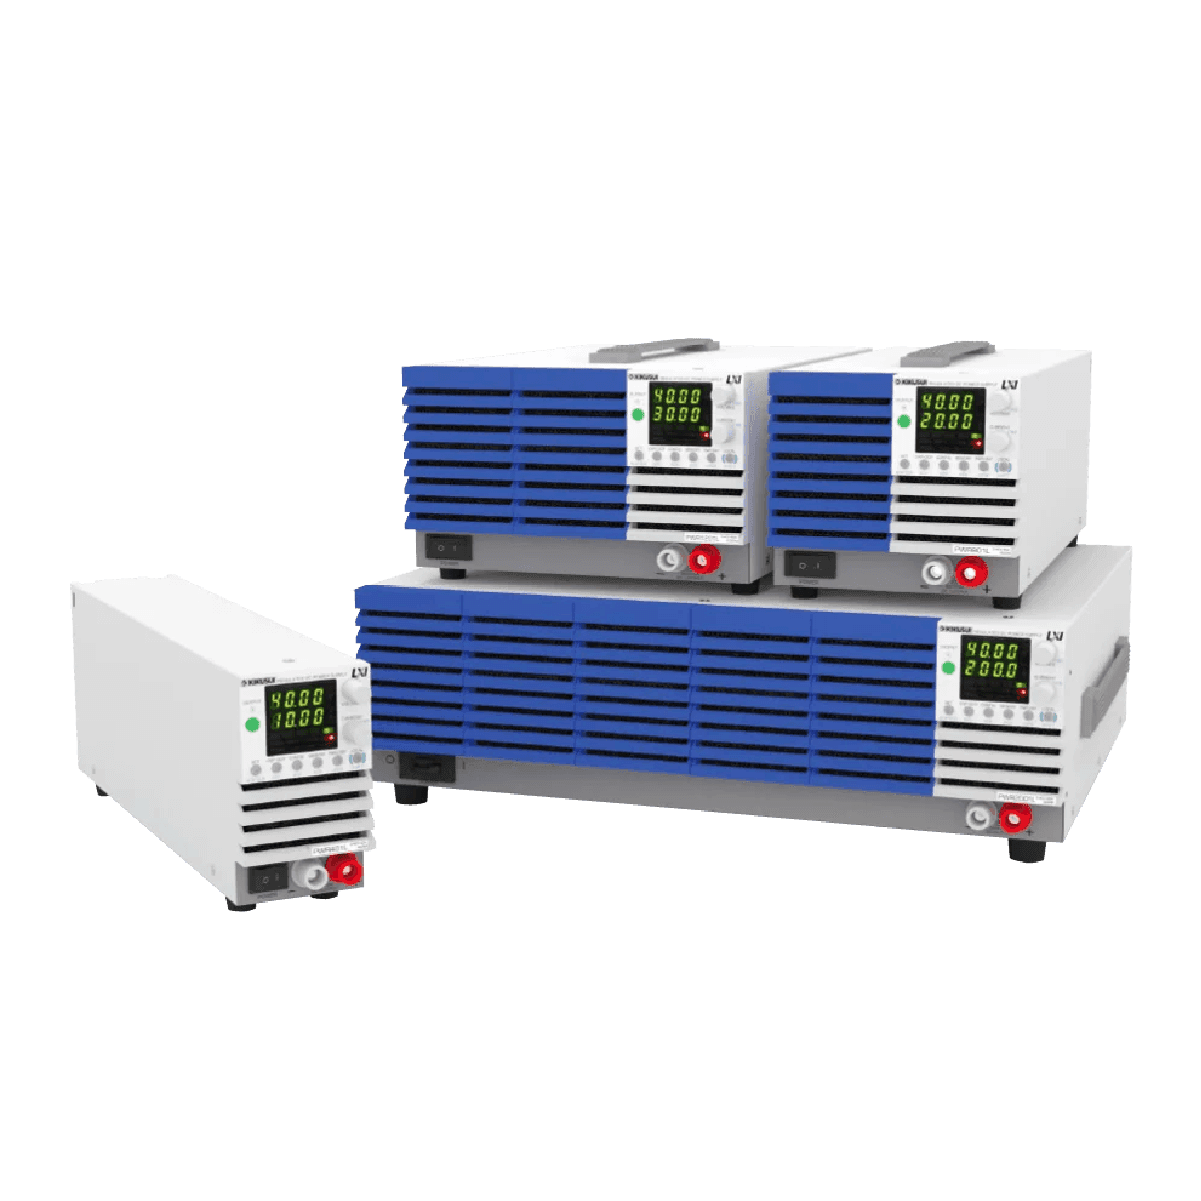 PWR-01シリーズ
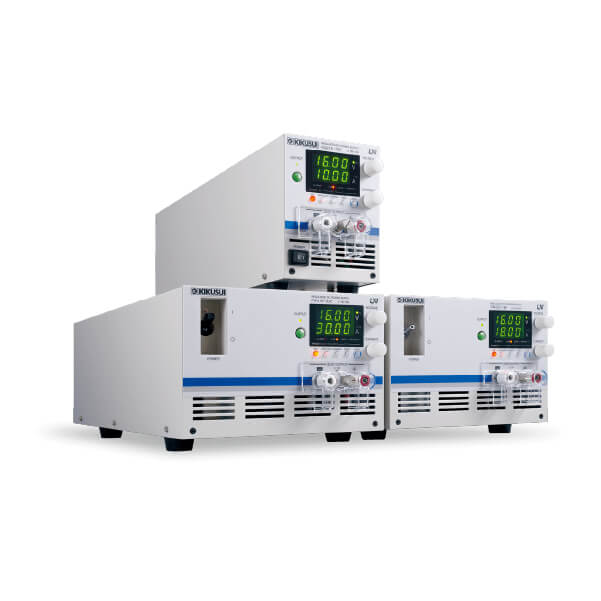 PAN-Eシリーズ
 PXTシリーズ
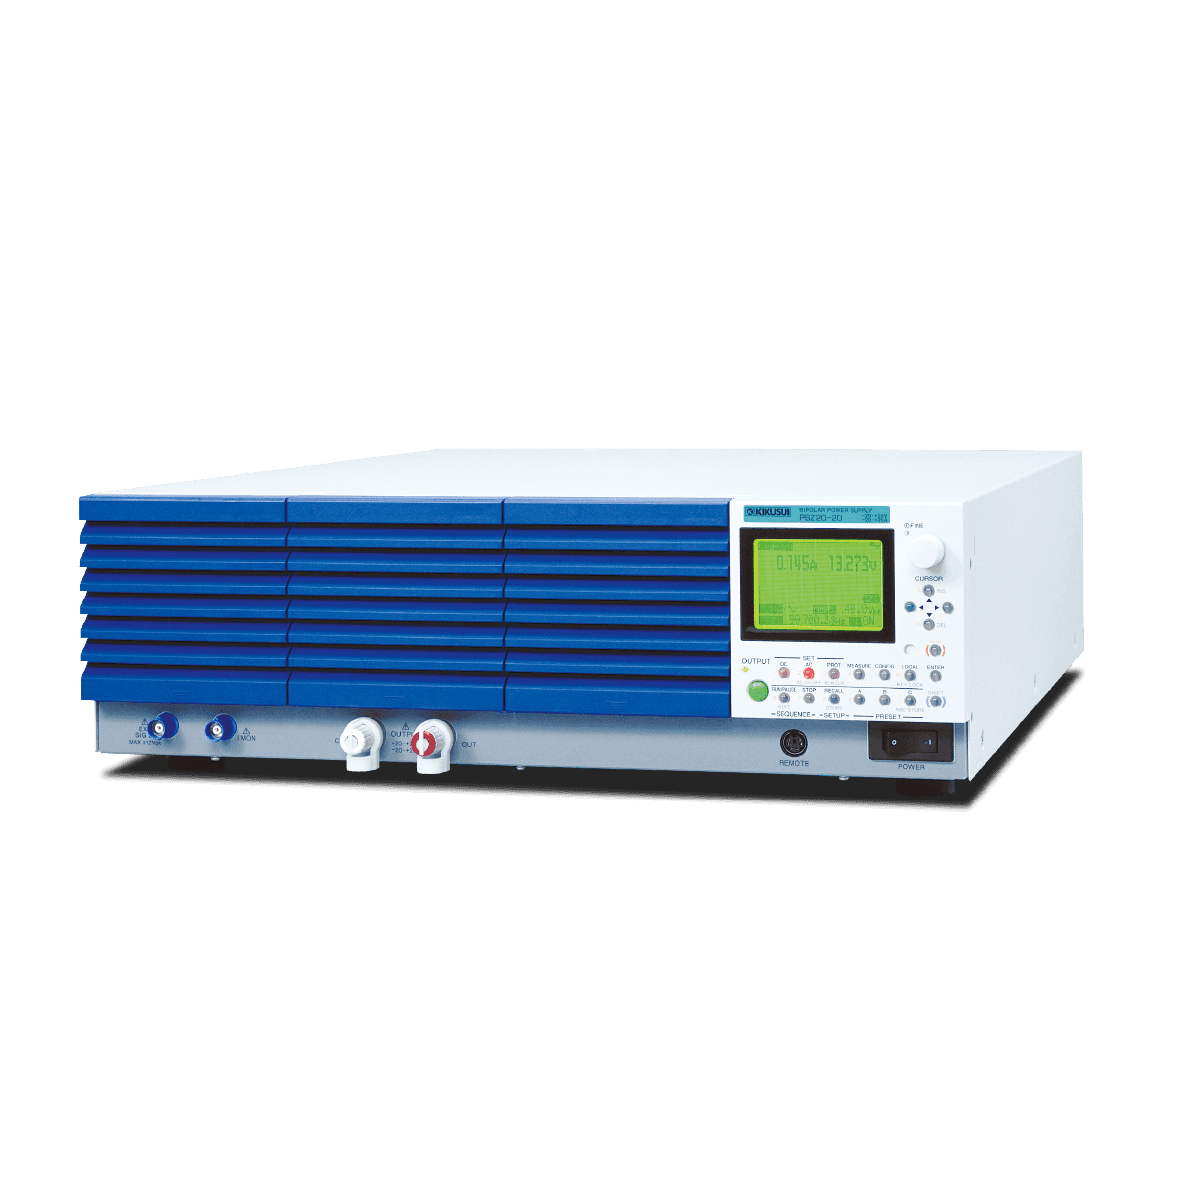 PBZシリーズ
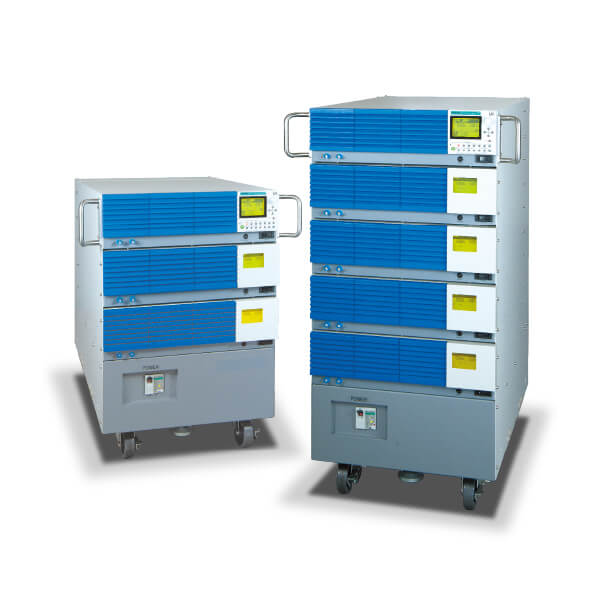 PBZ-SRシリーズ

